# 一、孔加工刀具的设计要点
先进孔加工与铣削刀具及数控工具系统的协同发展。
孔加工与铣削加工是金属切削领域最重要的两大门类,而刀具设计水平与数控工具系统的匹配程度,直接决定了加工效率、加工精度与刀具寿命。
1.1 钻削刀具
钻削是最常见的孔加工方式。麻花钻的设计核心在于钻尖角度、螺旋角与容屑槽形的协调匹配。标准麻花钻的顶角通常为118°,适用于钢件与铸铁的通用加工;而针对不锈钢、钛合金等难加工材料,应采用135°~140°的顶角以增强切削刃强度。可转位浅孔钻在数控加工中应用日益广泛,其内外刀片非对称布置的设计有效解决了定心问题,配合内冷却通道可实现高速钻削。
1.2 铰削与镗削刀具
铰刀用于孔的半精加工与精加工,设计时需重点控制刃瓣宽度、切削锥角与倒锥量。多刃铰刀在保证导向性的同时应兼顾排屑空间。精镗刀具则需配备微调机构,以实现IT6级以上精度孔加工,其刀尖圆弧半径与修光刃的设计对表面粗糙度影响显著。
1.3 复合孔加工刀具
在数控机床与加工中心上,钻-扩-铰复合刀具可一次走刀完成多工步加工,大幅减少换刀次数。设计时需合理分配各段切削用量,确保切屑流向不干涉、排屑顺畅。
二、铣刀设计的关键要素
2.1 面铣与方肩铣刀具
面铣刀的设计需兼顾切削力分布与刀具动平衡。密齿与疏齿的选择取决于机床功率与工件材料:粗加工宜用疏齿大切深,精加工则可用密齿高进给。方肩铣刀在模具型腔加工中不可或缺,其主偏角通常为90°,但为降低径向切削力,可设计为88°~90°之间的微调角度。
2.2 立铣刀
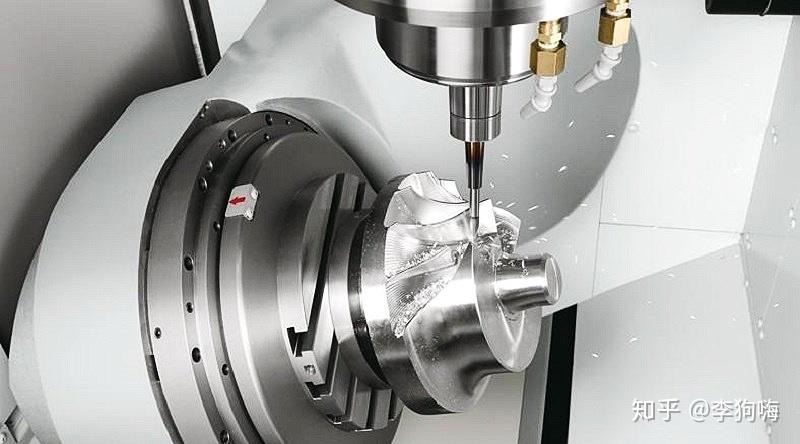
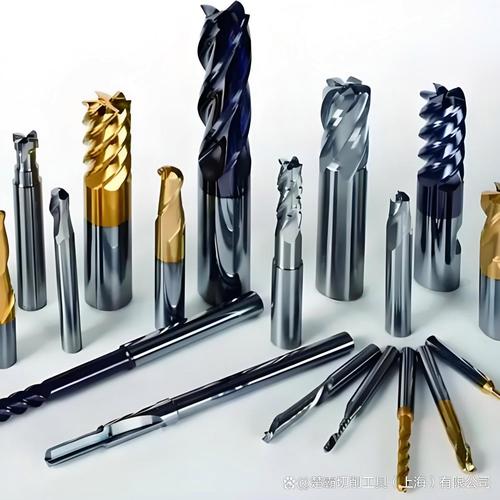
整体硬质合金立铣刀的设计涵盖芯径、螺旋角、不等分齿距等参数。不等分齿距设计可有效抑制颤振,适用于高速切削。圆鼻铣刀与球头铣刀则广泛应用于三维曲面加工,其R角的精度直接影响成形面的几何精度。
2.3 螺纹铣刀
螺纹铣刀以螺旋插补方式加工内、外螺纹,通用性强,一种刀具可加工同螺距不同直径的螺纹孔零件,尤其适合数控机床应用。
| 刀具类型 | 典型应用 | 设计关键 |
|---------|---------|----------|
| 钻头 | 通孔/盲孔 | 钻尖几何与排屑 |
| 铰刀 | 精加工孔 | 刃瓣与倒锥 |
| 面铣刀 | 平面加工 | 齿距与平衡 |
| 立铣刀 | 轮廓/槽 | 螺旋角与齿距 |
| 螺纹铣刀 | 螺纹孔 | 螺距精度 |
三、数控机床用工具系统的配套设计
3.1 刀柄接口
刀具性能的发挥离不开工具系统的支撑。BT、HSK、CAPTO等刀柄接口各有适用转速范围。HSK空心柄在高速旋转时具有优异的径向刚性,是高转速加工中心的首选。刀柄与主轴接口的配合精度直接影响刀具跳动量,进而影响孔加工精度与铣削表面质量。
3.2 动平衡与夹持
数控高速加工中,刀具系统须进行G2.5级以上动平衡。液压刀柄与热缩刀柄因其出色的夹持精度与同心度,逐渐取代传统弹簧夹头,在精密孔加工与精铣中优势明显。
四、协同设计理念与发展趋势
孔加工刀具、铣刀与工具系统不应孤立设计,而应从工艺系统整体出发协同优化。一方面,刀具几何参数需与机床刚性、功率及数控系统插补能力匹配;另一方面,工具系统的接口精度与动平衡等级限定了刀具最高可用转速。
未来趋势包括:基于仿真与切削数据库的刀具参数智能优化、增材制造带来的内冷却通道自由设计、以及刀具-工具系统-机床的一体化数字孪生。
只有将孔加工刀具铣削刀具设计与数控机床用工具system视为有机整体,才能真正实现高效、精密、稳定的金属切削加工。
如若转载,请注明出处:http://www.njshi-yan.com/product/58.html
更新时间:2026-10-22 17:43:37