高速钢剪切钳 红硬性优势突破高温切削瓶颈
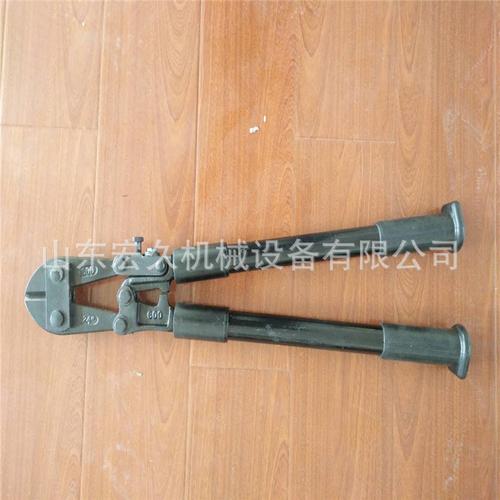
在金属切削加工领域,工具材料的选择直接决定了加工效率、工件质量与生产成本。剪切钳作为常见的金属切削工具之一,广泛应用于线材剪切、板材下料及各类金属件的切断作业。传统碳素工具钢曾长期主导这一领域,但其固有缺陷——尤其是高温下迅速丧失切削能力——一直是制约加工效率与工具寿命的痛点。高速钢材料的引入,为剪切钳性能带来了质的飞跃,其突出的红硬性成为克服碳素工具钢高温失效问题的关键所在。
一、碳素工具钢的高温困境
碳素工具钢含碳量较高,经淬火回火后可获得较高的硬度与耐磨性,成本低廉、加工方便,在常温轻载切削条件下表现尚可。金属剪切作业并非总在温和工况下进行。剪切钳在剪切较硬或较厚金属材料时,刃口与工件之间产生剧烈摩擦与塑性变形,局部温度可迅速攀升至数百度。碳素工具钢的回火稳定性较差,其硬度随温度升高而急剧下降——当刃口温度超过200~250℃时,硬度便明显衰减,切削刃迅速变钝,出现卷刃、磨损加剧甚至失效。操作者不得不频繁停机修磨或更换工具,既降低了生产效率,又增加了工具消耗与人工成本。这一“高温软化”问题,是碳素工具钢剪切钳难以逾越的物理极限。
二、高速钢与红硬性:材料层面的突破
高速钢是一类富含钨、钼、铬、钒等合金元素的高合金工具钢,其核心性能优势正是“红硬性”,即在较高温度下仍能保持高硬度与切削能力的能力。所谓红硬性,是指工具材料在加热至呈现暗红色(约500~600℃)时,仍能维持足以进行切削的硬度水平。高速钢通过合金元素的碳化物强化与二次硬化效应,使其在500~600℃的工作温度下硬度仍可保持在HRC 55以上,远优于碳素工具钢在同等温度下几乎完全丧失切削性能的表现。
将高速钢应用于剪切钳制造,意味着剪切钳刃口在持续高负荷剪切作业中,即使因摩擦升温至较高温度,也不会像碳素工具钢那样迅速软化失效。刃口保持锋锐的时间显著延长,剪切力稳定,切口质量一致,工具寿命成倍提升。对于需要连续作业的金属加工场景——如钢筋切断、线材批量下料、金属板材剪切等——高速钢剪切钳的红硬性优势尤为突出,有效克服了碳素工具钢在高温下丧失切削金属能力的致命短板。
三、高速钢剪切钳的综合性能优势
除红硬性外,高速钢剪切钳还具备一系列协同优势。其一,耐磨性优异。高速钢中大量细小均匀分布的碳化物赋予材料出色的抗磨料磨损能力,刃口磨损速率低,长期使用后仍能保持合理间隙与剪切精度。其二,强韧性匹配良好。高速钢在保持高硬度的同时具有较好的抗弯强度与冲击韧性,能够承受剪切作业中的冲击载荷,降低崩刃风险。其三,热处理变形小、可加工性好,便于制造形状复杂的钳体与精密刃口。其四,通用性强,可适应碳钢、合金钢、不锈钢及部分有色金属的剪切需求,应用范围远宽于碳素工具钢剪切钳。
高速钢剪切钳的制造成本高于碳素工具钢产品,但在批量加工与高强度连续作业条件下,其因寿命延长、停机减少、修磨频次降低所带来的综合成本优势十分明显,性价比更为合理。
四、选型与使用建议
选用高速钢剪切钳时,应根据被剪材料的强度、厚度与批量合理匹配。剪切高强度厚料时,宜选择钨系或钼系高合金高速钢(如W18Cr4V、M2等)制造的剪切钳,以充分发挥红硬性优势;剪切普通薄料时,可在满足工艺要求的前提下兼顾经济性。使用中应避免超负荷剪切与刃口磕碰,定期检查刃口磨损与间隙,采用正确的剪切姿态与润滑冷却措施,可以进一步延长高速钢剪切钳的使用寿命。
高速钢材料赋予剪切钳卓越的红硬性,从根本上克服了碳素工具钢在高温剪切工况下丧失切削金属能力的固有缺陷。对于追求高效率、长寿命与稳定切口质量的金属切削作业而言,高速钢剪切钳以其材料层面的性能突破,成为替代传统碳素工具钢剪切钳的可靠选择。认识红硬性的价值,合理选用与维护高速钢剪切钳,将有助于提升金属切削加工的整体效能与经济效益。
如若转载,请注明出处:http://www.njshi-yan.com/product/52.html
更新时间:2026-10-22 09:07:19